Deixe um recado
A remoção do produto pode melhorar a síntese de amônia?
A remoção da amônia à medida que ela se forma pode aumentar a conversão da síntese de amônia, deslocando o equilíbrio da reação para a formação de mais produtos. Em princípio, isso poderia reduzir as necessidades de reciclagem, diminuir o consumo de energia de separação e viabilizar mais processos. usinas compactas de amônia.
A dificuldade reside em como a amônia é removida. Membranas, adsorventes e absorventes podem fornecer força motriz adicional para a reação, mas cada um introduz seus próprios requisitos de material, energia e equipamento. A solução comercial mais eficaz pode, portanto, ser a síntese de amônia aprimorada por separação, sem colocar o catalisador e o material de separação dentro do mesmo reator.
Por que a síntese de amônia é limitada pelo equilíbrio
A síntese da amônia segue a reação reversível: N₂ + 3H₂ ⇌ 2NH₃
A alta pressão favorece a formação de amônia. Temperaturas mais baixas também são termodinamicamente favoráveis, mas reduzem a velocidade da reação. Portanto, a síntese industrial de amônia requer um equilíbrio entre pressão, temperatura, atividade do catalisador e separação da amônia.
Como apenas parte do hidrogênio e do nitrogênio é convertida em uma única passagem, os sistemas convencionais resfriam a saída do reator para condensar a amônia e reciclar os gases não reagidos. Esse circuito de reciclagem requer compressores, trocadores de calor, separadores e energia auxiliar associada.
Se a amônia pudesse ser removida durante ou imediatamente após a sua formação, sua pressão parcial no gás de reação diminuiria. De acordo com o princípio de Le Chatelier, isso permitiria que mais hidrogênio e nitrogênio reagissem, aumentando potencialmente a conversão em uma única passagem.
O que uma membrana seletiva para amônia poderia alcançar
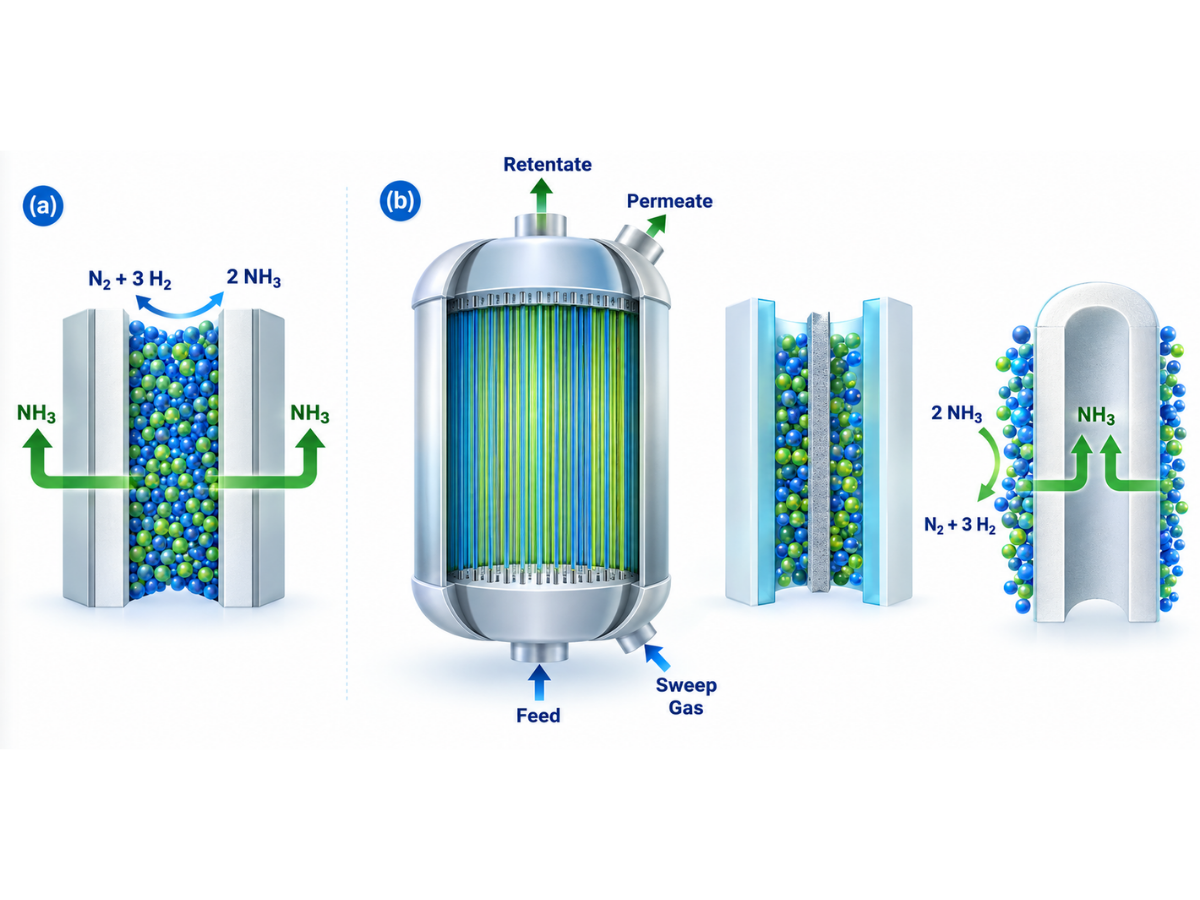
Um reator de membrana seletivo para amônia transportaria continuamente a amônia para longe da zona de reação, retendo a maior parte do hidrogênio e do nitrogênio. Os gases não reagidos poderiam então permanecer no lado de alta pressão e retornar à seção de reação.
Um estudo de modelagem publicado constatou que os benefícios se tornaram significativos quando a permeância de amônia ultrapassou aproximadamente 100 GPU. O modelo também indicou que a membrana exigia uma seletividade NH₃/H₂ e NH₃/N₂ de pelo menos 10 para evitar perda excessiva de gases reagentes.
Nas condições modeladas a 30 bar, uma membrana de alto desempenho poderia potencialmente recuperar quase toda a amônia produzida. O hidrogênio e o nitrogênio restantes, em alta pressão, poderiam então ser reciclados com pouca ou nenhuma recompressão.
O mesmo estudo sugeriu que a remoção eficaz de amônia poderia permitir a operação a aproximadamente 300 °C, alcançando uma conversão superior à de um reator convencional operando a 400 °C. A operação em temperaturas mais baixas poderia se tornar especialmente valiosa se combinada com um catalisador que permaneça suficientemente ativo nessas condições mais amenas.
Esses números representam resultados de modelagem e não um desempenho comercial garantido. Mesmo assim, ajudam a definir as propriedades da membrana necessárias para que o conceito se torne viável na prática.
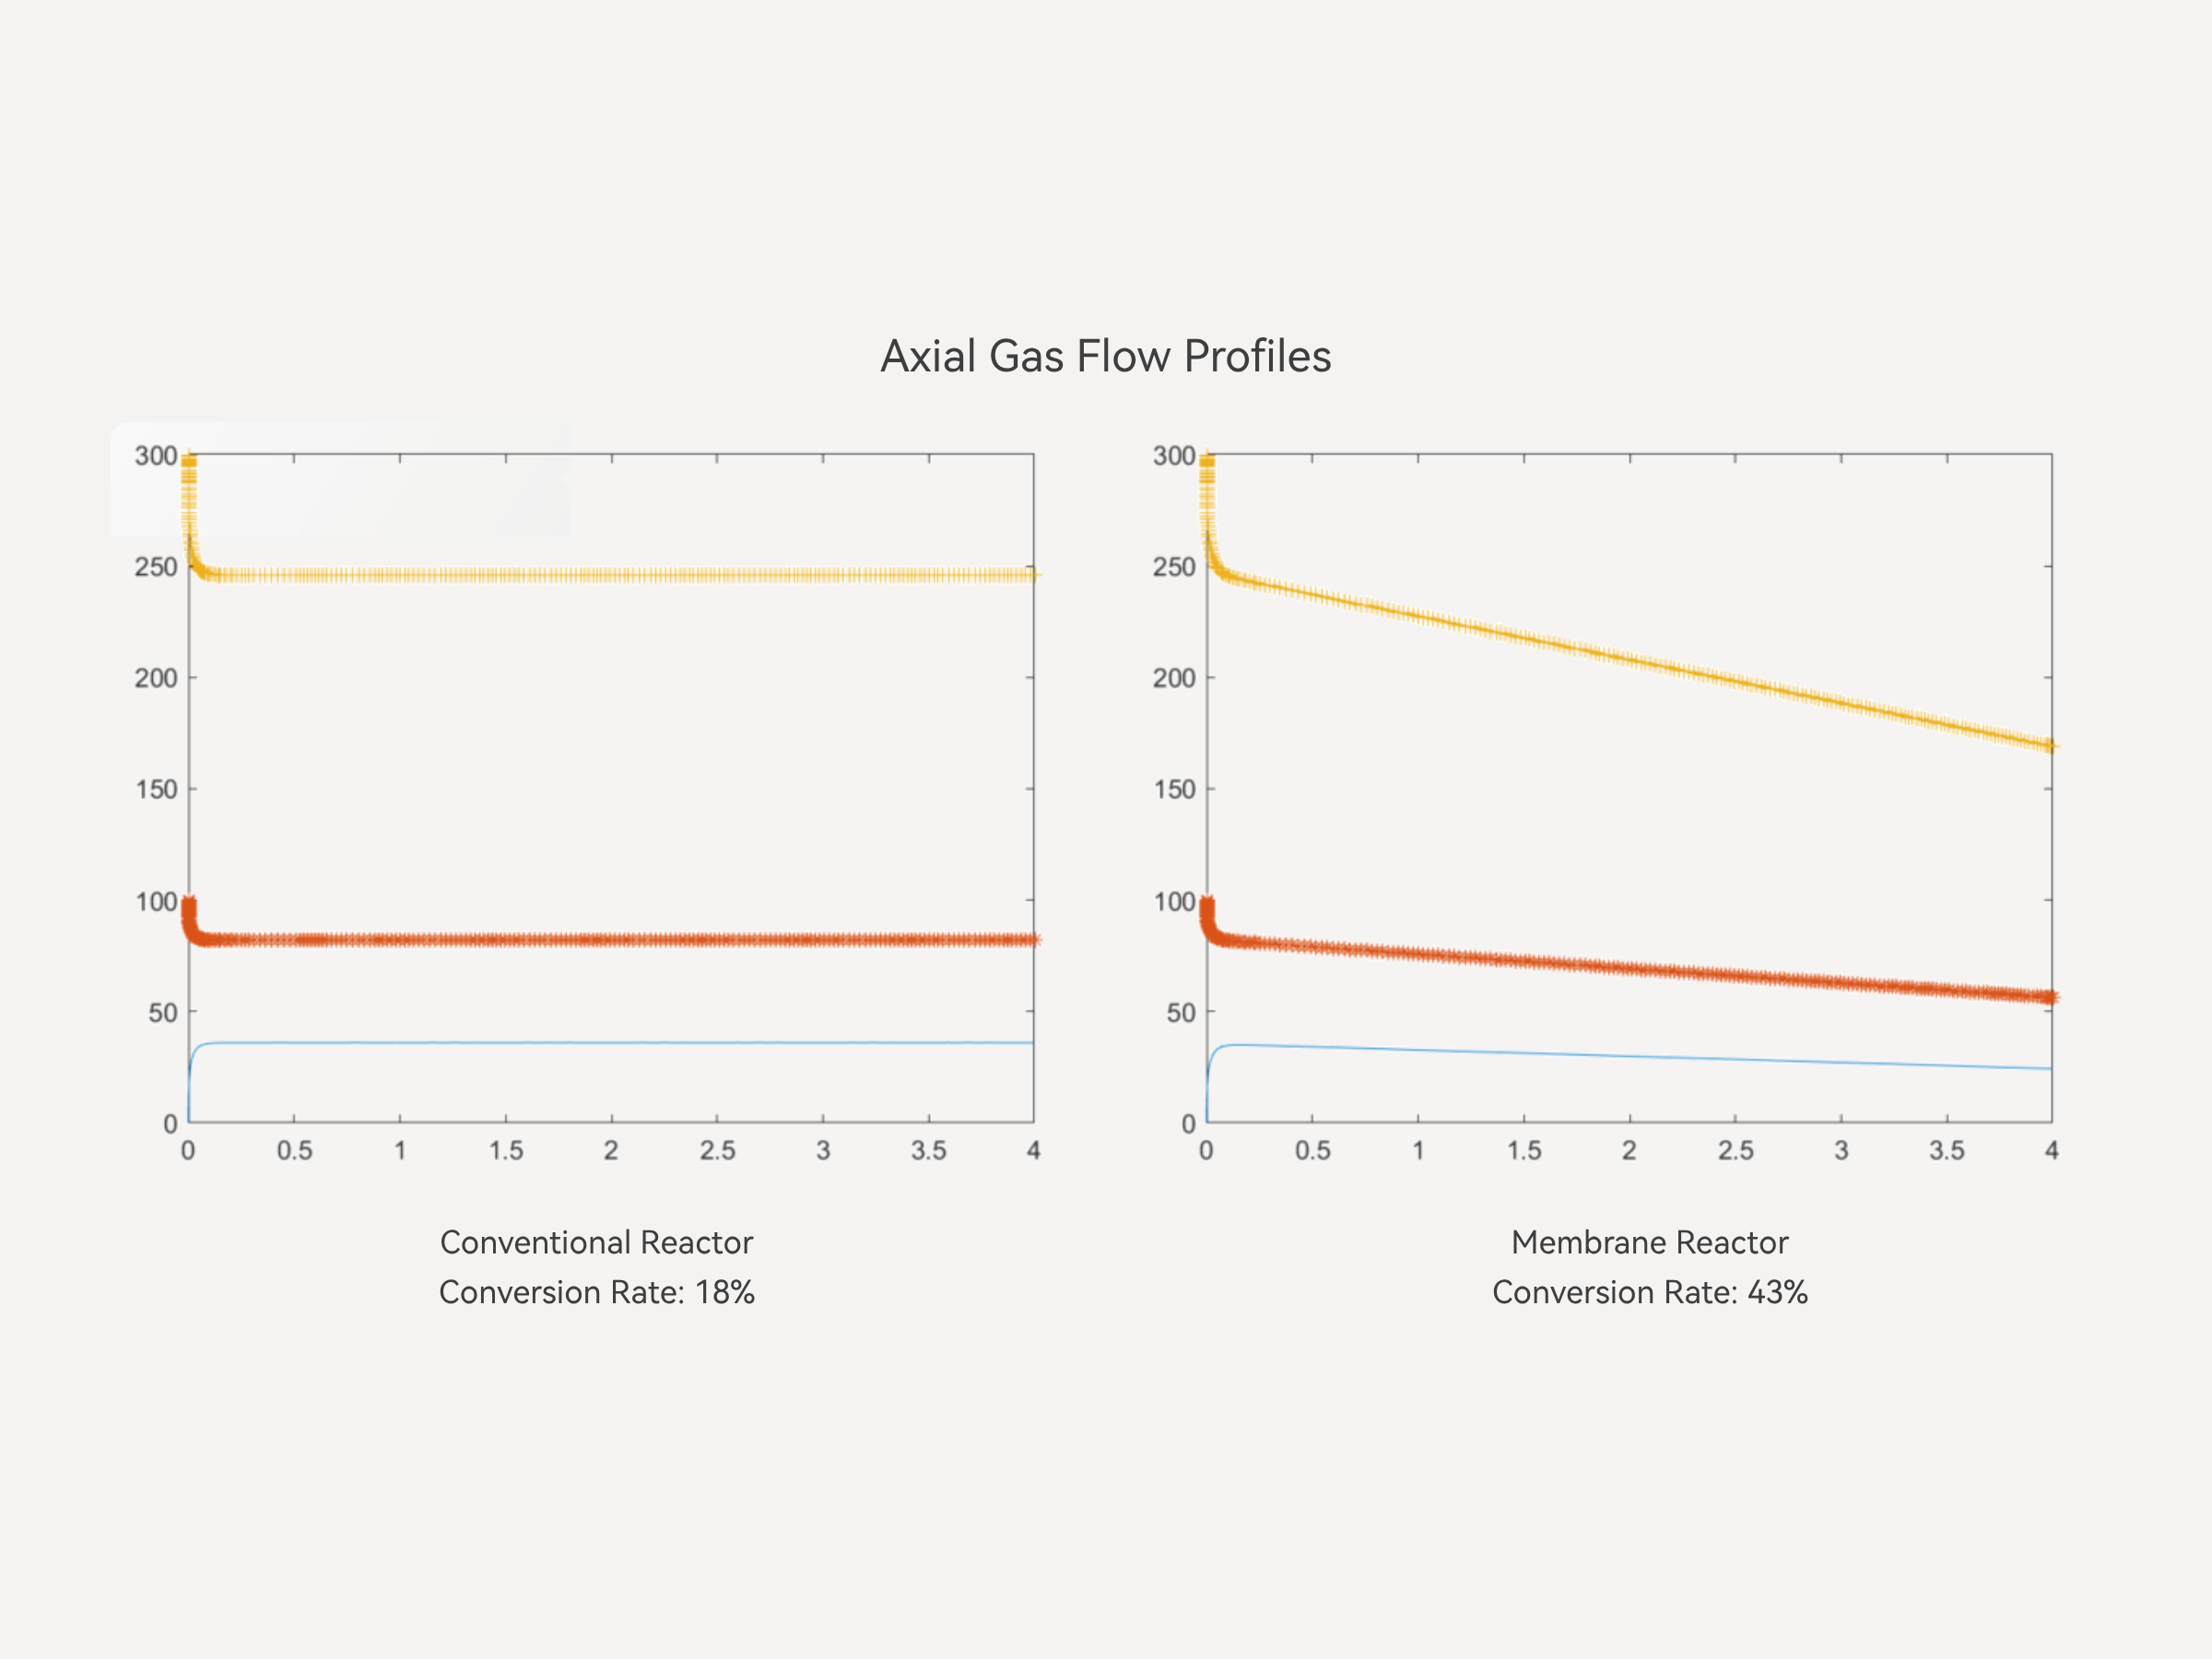
Altas taxas de conversão podem ocorrer em condições difíceis.
Um estudo de modelagem mais recente examinou um reator de membrana que combina síntese de amônia, resfriamento e separação de amônia. O sistema proposto utilizou um catalisador à base de ferro e uma membrana de sal fundido imobilizada com ZnCl₂ suportado em zircônia.
O modelo previu uma conversão de nitrogênio de aproximadamente 47% a 613 K e 50 bar. Esse valor foi substancialmente superior ao obtido no caso sem membrana e demonstrou o potencial da remoção contínua de amônia.
No entanto, o desempenho modelado dependia de condições operacionais exigentes. O sistema requeria um fluxo de arraste de nitrogênio aproximadamente 50 vezes maior que a alimentação reativa, enquanto a temperatura da membrana tinha que permanecer abaixo de 623 K.
Um grande fluxo de arraste diluiria o produto de amônia e criaria requisitos adicionais de separação e circulação a jusante. O limite estreito de temperatura também poderia complicar a integração térmica entre o catalisador de síntese e a membrana.
O resultado demonstra, portanto, os dois lados da integração reação-separação: a remoção da amônia pode proporcionar uma conversão muito maior, mas o equipamento necessário para manter a força motriz da separação pode anular parte do benefício.
O que impede a implantação comercial?
Uma membrana seletiva para amônia deve satisfazer vários requisitos simultaneamente:
Muitos materiais candidatos — incluindo líquidos iônicos, sais fundidos e sistemas de transporte polimérico — apresentam bom desempenho em uma área, mas permanecem limitados em outras. Uma membrana com alta seletividade pode ter permeância insuficiente, enquanto uma membrana com alta capacidade de transporte pode não possuir a estabilidade mecânica ou térmica necessária para as condições de síntese industrial.
O lado do permeado apresenta outro desafio. A remoção de amônia requer um potencial químico de amônia suficientemente baixo fora da membrana. Isso pode exigir um gás de arraste, vácuo, resfriamento ou um estágio de absorção adicional.
Cada opção acarreta um custo adicional em termos de energia ou equipamento. O gás de arraste dilui o produto de amônia, a operação a vácuo consome energia e a absorção requer etapas adicionais de regeneração e recuperação do produto.
A adsorção pode oferecer uma via mais prática?
As membranas não são o único método para remover amônia. Um adsorvente sólido pode capturar seletivamente a amônia e reduzir temporariamente sua concentração no gás de reação.
O desenvolvimento de adsorventes é geralmente menos exigente do que a produção de grandes áreas de material de membrana sem defeitos. Adsorventes quimicamente reativos, particularmente compósitos de haletos metálicos, também podem proporcionar uma absorção de amônia muito maior do que os adsorventes físicos convencionais.
A desvantagem é que a adsorção não é contínua. Uma vez saturado, o adsorvente deve ser regenerado por aquecimento, redução de pressão, purga ou uma combinação desses métodos.
A intensidade da adsorção também deve ser cuidadosamente controlada. Uma adsorção fraca proporciona capacidade e equilíbrio insuficientes, enquanto uma adsorção excessivamente forte aumenta a energia de regeneração. A coordenação repetida da amônia pode causar inchaço, aglomeração, rachaduras ou pulverização, levando à perda de capacidade e a uma maior queda de pressão.
Direção de Pesquisa da KAPSOM
A pesquisa atual da KAPSOM não parte do pressuposto de que o catalisador e o material de separação devam ser combinados imediatamente em um único reator.
Em vez disso, a empresa está investigando como a adsorção seletiva de amônia, a absorção e a separação por membrana podem ser organizadas em torno de um circuito de síntese convencional. Essa abordagem permite que o reator e a unidade de separação sejam otimizados, mantidos e substituídos de forma independente.
Uma configuração separada ainda pode melhorar a remoção de amônia, reduzir os requisitos de reciclagem e diminuir o consumo de energia auxiliar, evitando os riscos de compatibilidade de materiais e manutenção de um reator totalmente integrado.
A KAPSOM também vem desenvolvendo adsorventes de amônia quimicamente reativos, projetados para manter a integridade das partículas e o desempenho repetível ao longo de múltiplos ciclos de adsorção-dessorção.
A integração é um meio, não um objetivo.
A remoção do produto pode melhorar a síntese de amônia, especialmente em situações onde a baixa conversão em uma única passagem gera uma grande necessidade de reciclagem. Estudos de modelagem mostram que membranas e outras tecnologias de separação podem aumentar substancialmente a conversão e permitir a operação em condições mais brandas.
Mas a conversão por si só não basta. A demanda de gás de arraste, a estabilidade da membrana, a energia de regeneração, a vedação, a manutenção e os custos de substituição devem ser incluídos na avaliação.
Para a produção modular prática de amônia, a solução mais robusta pode não ser um reator de membrana totalmente integrado. Pode ser um circuito de síntese flexível no qual a reação e a separação permaneçam fisicamente distintas, mas sejam projetadas para funcionar em conjunto como um sistema eficiente.
 IPv6 SUPORTADO POR REDE



Deixe um recado
Digitalizar para Wechat :